Если наблюдать за шликерной разливкой издалека, то кажется, что это самая простая работа на заводе. Заполните форму, подождите, выньте заготовку.
Тот, кто действительно это сделал, знает лучше. Толщина стенок никогда не зависит от того, сколько вы наливаете. Поместите одну и ту же форму в две одинаковые гипсовые формы, и вы получите две разные стены. Что вносит оператор, так это время — взаимодействие с тем, насколько быстро штукатурка впитывает воду, с состоянием скольжения и с ожиданием между ними.
В предыдущей статье рассказывалось, как поддерживать форму цистерны для навоза. Этот следующий шаг следует за тем же промахом: что на самом деле происходит после заполнения формы.
Что это включает в себя
01 Что на самом деле дает гипс: гипс вытягивает воду
02 Три переменные, определяющие толщину стенки: время, скольжение, плесень.
03 В этом видео три детали, которые расскажут вам, как работает литейная линия.
04 Считывание дефектов по этапам процесса и пять проверок, обеспечивающих честность линии
01 Что на самом деле дает гипс: гипс вытягивает воду
Штукатурка пористая. Ее поры ведут себя как огромное количество очень тонких капилляров, и в тот момент, когда шликер касается стенки формы, эти капилляры начинают вытягивать воду из шликера.
Там, где уходит вода, остается корпус — слой глины и флюса, накапливающийся у стены, утолщающийся с течением времени, пока не достигнет толщины стенки, необходимой этому продукту.
Только тогда начинается следующий этап: излишки шликера сливаются, деталь продолжает терять воду внутри формы, и как только она сжалась достаточно, чтобы сохранять собственную форму, форму открывают.
Таким образом, литье — это не одна операция. Это три, последовательно.
Жить. Плесень впитывается, тело утолщается. Это устанавливает стену.
Осушать. Излишки уходят. Это задает однородность внутренней поверхности.
Параметр. Деталь продолжает сохнуть и сжиматься внутри формы. На этом этапе решается, будет ли она провисать или деформироваться при открытии формы.
Деталь продолжает сохнуть и сжиматься перед выпуском. От этого зависит, будет ли она провисать или деформироваться при открытии формы.
Сожмите или растяните любой из трех элементов, и вы больше не будете производить тот же продукт.
02 Три переменные, определяющие толщину стенки
Переменная первая: время пребывания
Самый очевидный и тот, который легче всего считать единственным. Более длительная выдержка означает более толстую стенку — это правда, но если форма и скольжение не там, где они должны быть, простое добавление времени дает вам тело, которое будет одновременно толстым и мягким, которое деформируется еще быстрее при выпуске.
На практике время ожидания устанавливается для каждого продукта на линии. Его калибруют путем взвешивания первой детали и разрезания ее для измерения стены. После фиксации он становится ритмом оператора.
Переменная вторая: состояние скольжения
Один и тот же бак скольжения ведет себя по-разному на разных числах. Чуть более высокий удельный вес строит тело быстрее. Немного более высокая температура улучшает текучесть, но также меняет скорость всасывания воды в форму. Дополнительный дефлокулянт делает шликер тоньше, сохраняя при этом частицы отдельно, что меняет плотность их упаковки.
Вот почему статья о жидком навозе заслуживает отдельной статьи: очень многие «проблемы с пресс-формой» на литейной линии при исследовании оказываются проблемами скольжения. Температуру шликера и удельный вес следует фиксировать за смену, так же, как и температуру пресс-формы.
Переменная третья: состояние формы.
Гипсовые формы являются расходным материалом. Каждый цикл оставляет немного остатков в порах и снижает впитывающую способность. Старая форма всасывает воду медленнее, поэтому за то же время выдержки получается более тонкая стенка.
Это означает, что формы нуждаются в определенном ритме сушки и регенерации: промываются после использования, высушиваются до приемлемого уровня влажности, а затем возвращаются на линию. Слишком влажный, впитывание происходит медленно, а тело остается мягким. Слишком сухая, и впитывание происходит настолько быстро, что у стенки образуется плотная пленка, препятствующая дальнейшему обезвоживанию.
Смешивание новых и старых форм на одной линии — самая трудная задача для отслеживания. Толщина стен варьируется от кусочка к куску, но каждый отдельный кусок выглядит так, как будто ничего не было сделано неправильно.
03 В этом видео три детали, которые расскажут вам, как работает линия
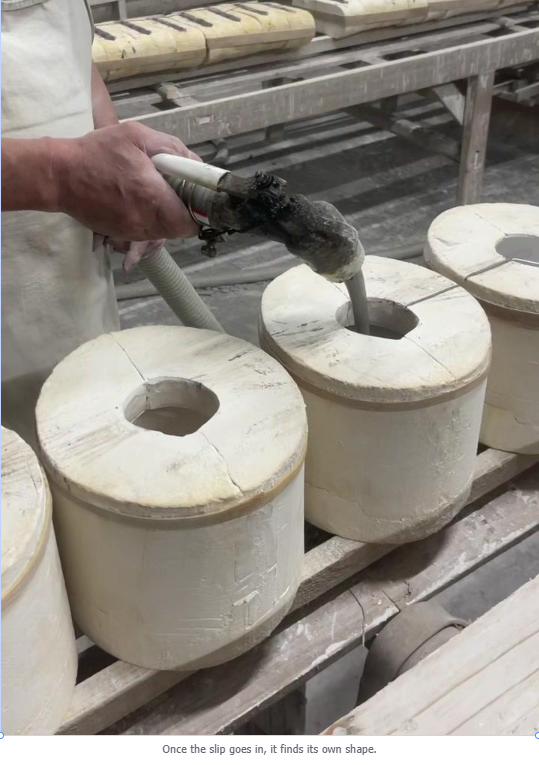
Первый: сушка шликера вокруг заливного отверстия.
На каждой форме на видео по краю заливного отверстия имеется кольцо высохшего шликера, слоистого цвета от светлого до темного. Эти формы заливали много раз, и никто после этого не вытирает рот.
Высохший шликер, попавший в полость, становится твердой частицей. Легкие случаи проявляются в виде неровностей на поверхности; тяжелые после выстрела превращаются в дырочки и дыхало. Это самое дешевое правило в мире, которое нужно соблюдать, и одно из самых часто игнорируемых.
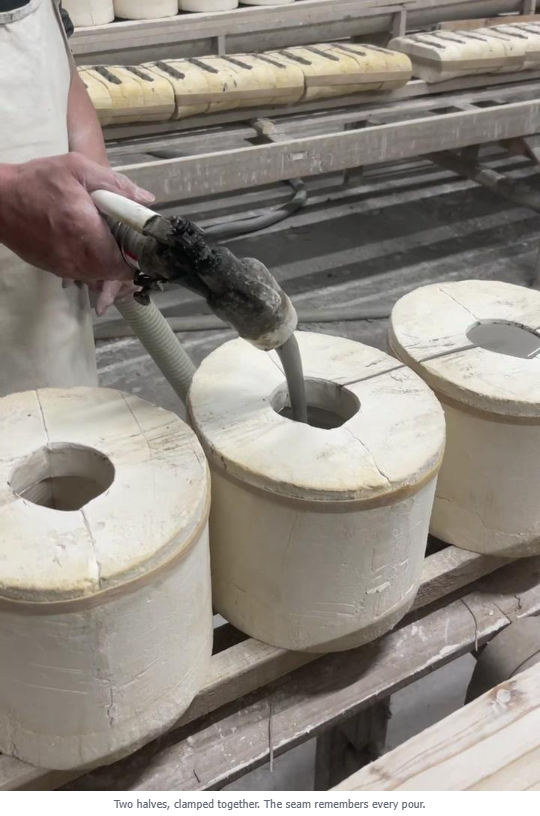
Второе: линия разделения
Форма состоит из двух половин. То, где находится шов и насколько плотно он закрывается, определяет толщину края шва после освобождения. Выдавившуюся из шва слип необходимо в нужный момент обрезать; оставить до высыхания, при соскабливании оставляет бороздку.
Третье: плотность стоек
На заднем плане, ряд за рядом, вдаль плотно сложены формы и отлитые детали. Эта плотность является компромиссом. Более плотная упаковка означает большую производительность в единицу времени, но из-за отсутствия места для движения воздуха весь ряд находится в более высоком уровне влажности, впитывает медленнее, и появляются тонкие стенки.
Таким образом, полная стойка не является автоматически эффективной. Работоспособная планировка оставляет доступ воздуха к каждому ряду.
04 Считывание дефектов по этапам процесса
Дефекты отливки легче отследить, если сортировать их по стадиям, а не по названию.
Стенка неровная, одна сторона тонкая — стадия застоя. Обратите внимание на возраст формы, неравномерность температуры формы и одно направление течения шликера.
Отверстия, пузыри, ямки на поверхности — воздух, вовлеченный в шликер или втянутый во время наполнения. Сначала проверьте удаление воздуха и старение, а затем угол, под которым пистолет входит в форму.
Выступы швов, толстые линии разъемов — недостаточное прижимное усилие или несвоевременно обрезанные излишки скольжения.
Провисания и искажения при выпуске — этап настройки прервался; тело было еще слишком влажным, когда форма открылась.
Растрескивание, особенно радиальное растрескивание у основания — слишком быстрое высыхание после освобождения, поверхностное высыхание раньше сердцевины, несоответствующая усадка.
Преимущество такой сортировки в том, что вы перестаете гадать на основании опыта. Появление дефекта указывает на то, какая ступень неисправна.
05 Пять проверок, которые сохраняют честность лески
1. Влажность формы: свежевысушенная форма и только что выпущенная форма совершенно по-разному ощущаются в руке. Смешайте их на одной линии, и толщина стенок не выдержит.
2. Температура шликера и удельный вес: записывайте оба показателя за смену вместе с температурой пресс-формы. Не после того, как что-то пошло не так.
3. Толщина стенки первой детали: разрезайте ее каждый раз при замене формы или резервуара. Этот единственный разрез более надежен, чем любая интуиция.
4. Влага при высвобождении: может ли деталь стоять самостоятельно, не крошится ли она при обрезке? Это прямая мера для данного этапа.
5. Коэффициент повторного использования избыточного шликера: возвращенный шликер возвращается в резервуар, а высокая доля обеспечивает постоянный дрейф гравитации, температуры и увлеченного воздуха. Результатом является медленное и незаметное выскальзывание из спецификации.
Все это не требует сложного оборудования. Штангенциркуль, термометр, ареометр и фиксированный лист записи опишут линию отливки более четко, чем память.
06 Когда кастинг перестает быть ответом
Для чего подходит литье: нестандартные формы, детали с внутренними полостями, малые и средние объемы со сложной геометрией — вещи, которые прессованием и формовкой невозможно произвести по разумной цене.
Чем он не годится: тонкие стенки, большие объемы, столовые приборы с жесткими допусками. Формовка под давлением и формовка роликами здесь выполняются быстрее и более стабильно. Литье под давлением с использованием форм из пористой смолы происходит намного быстрее, чем из гипса, но паковка формы тяжелее, а требования к скольжению более строгие.
Так что настоящий вопрос не в том, является ли кастинг хорошим процессом. Вопрос в том, сможет ли этот литой продукт выдерживать допуск на стену и соответствовать графику поставок. Если это невозможно, никакие навыки оператора его не спасут.
Слип-литье похоже на ручную работу. На самом деле это переговоры между водой и штукатуркой.
Все, что может сделать оператор, — это поддерживать в рабочем состоянии стапель, формы и соблюдать тайминг. Когда все три держатся, толщина стенки сохраняется сама по себе.